双耀
高压水除锈技术详解
一、 核心原理
水楔效应: 当超高压水流(通常2000 bar / 30,000 psi 以上)以极高速度冲击到锈层或涂层表面时,水分子会瞬间渗入锈层/涂层与金属基材之间的微小缝隙或锈层内部的孔隙中。
冲击剥离: 水在缝隙中迅速膨胀并产生巨大的压力(水锤效应),当这个压力超过锈层/涂层与基材之间的粘结力或锈层自身的强度时,就会将锈层或涂层从基材上剥离下来。
剪切冲刷: 高速水流本身具有强大的动能,直接冲刷剥离下来的碎片以及附着不牢的疏松锈层,将其从表面清除。
纯物理作用: 整个过程主要依靠水的物理能量(压力和动能),不依赖化学溶剂或磨料(纯水射流),因此不会产生化学反应残留物或引入新的污染物(如磨料粉尘)。
二、 系统主要构成
水源: 提供清洁的进水(自来水、工业用水、处理过的水)。水质影响泵的寿命和喷嘴磨损。
前置过滤系统: 去除水中的固体颗粒物,保护高压泵和喷嘴。
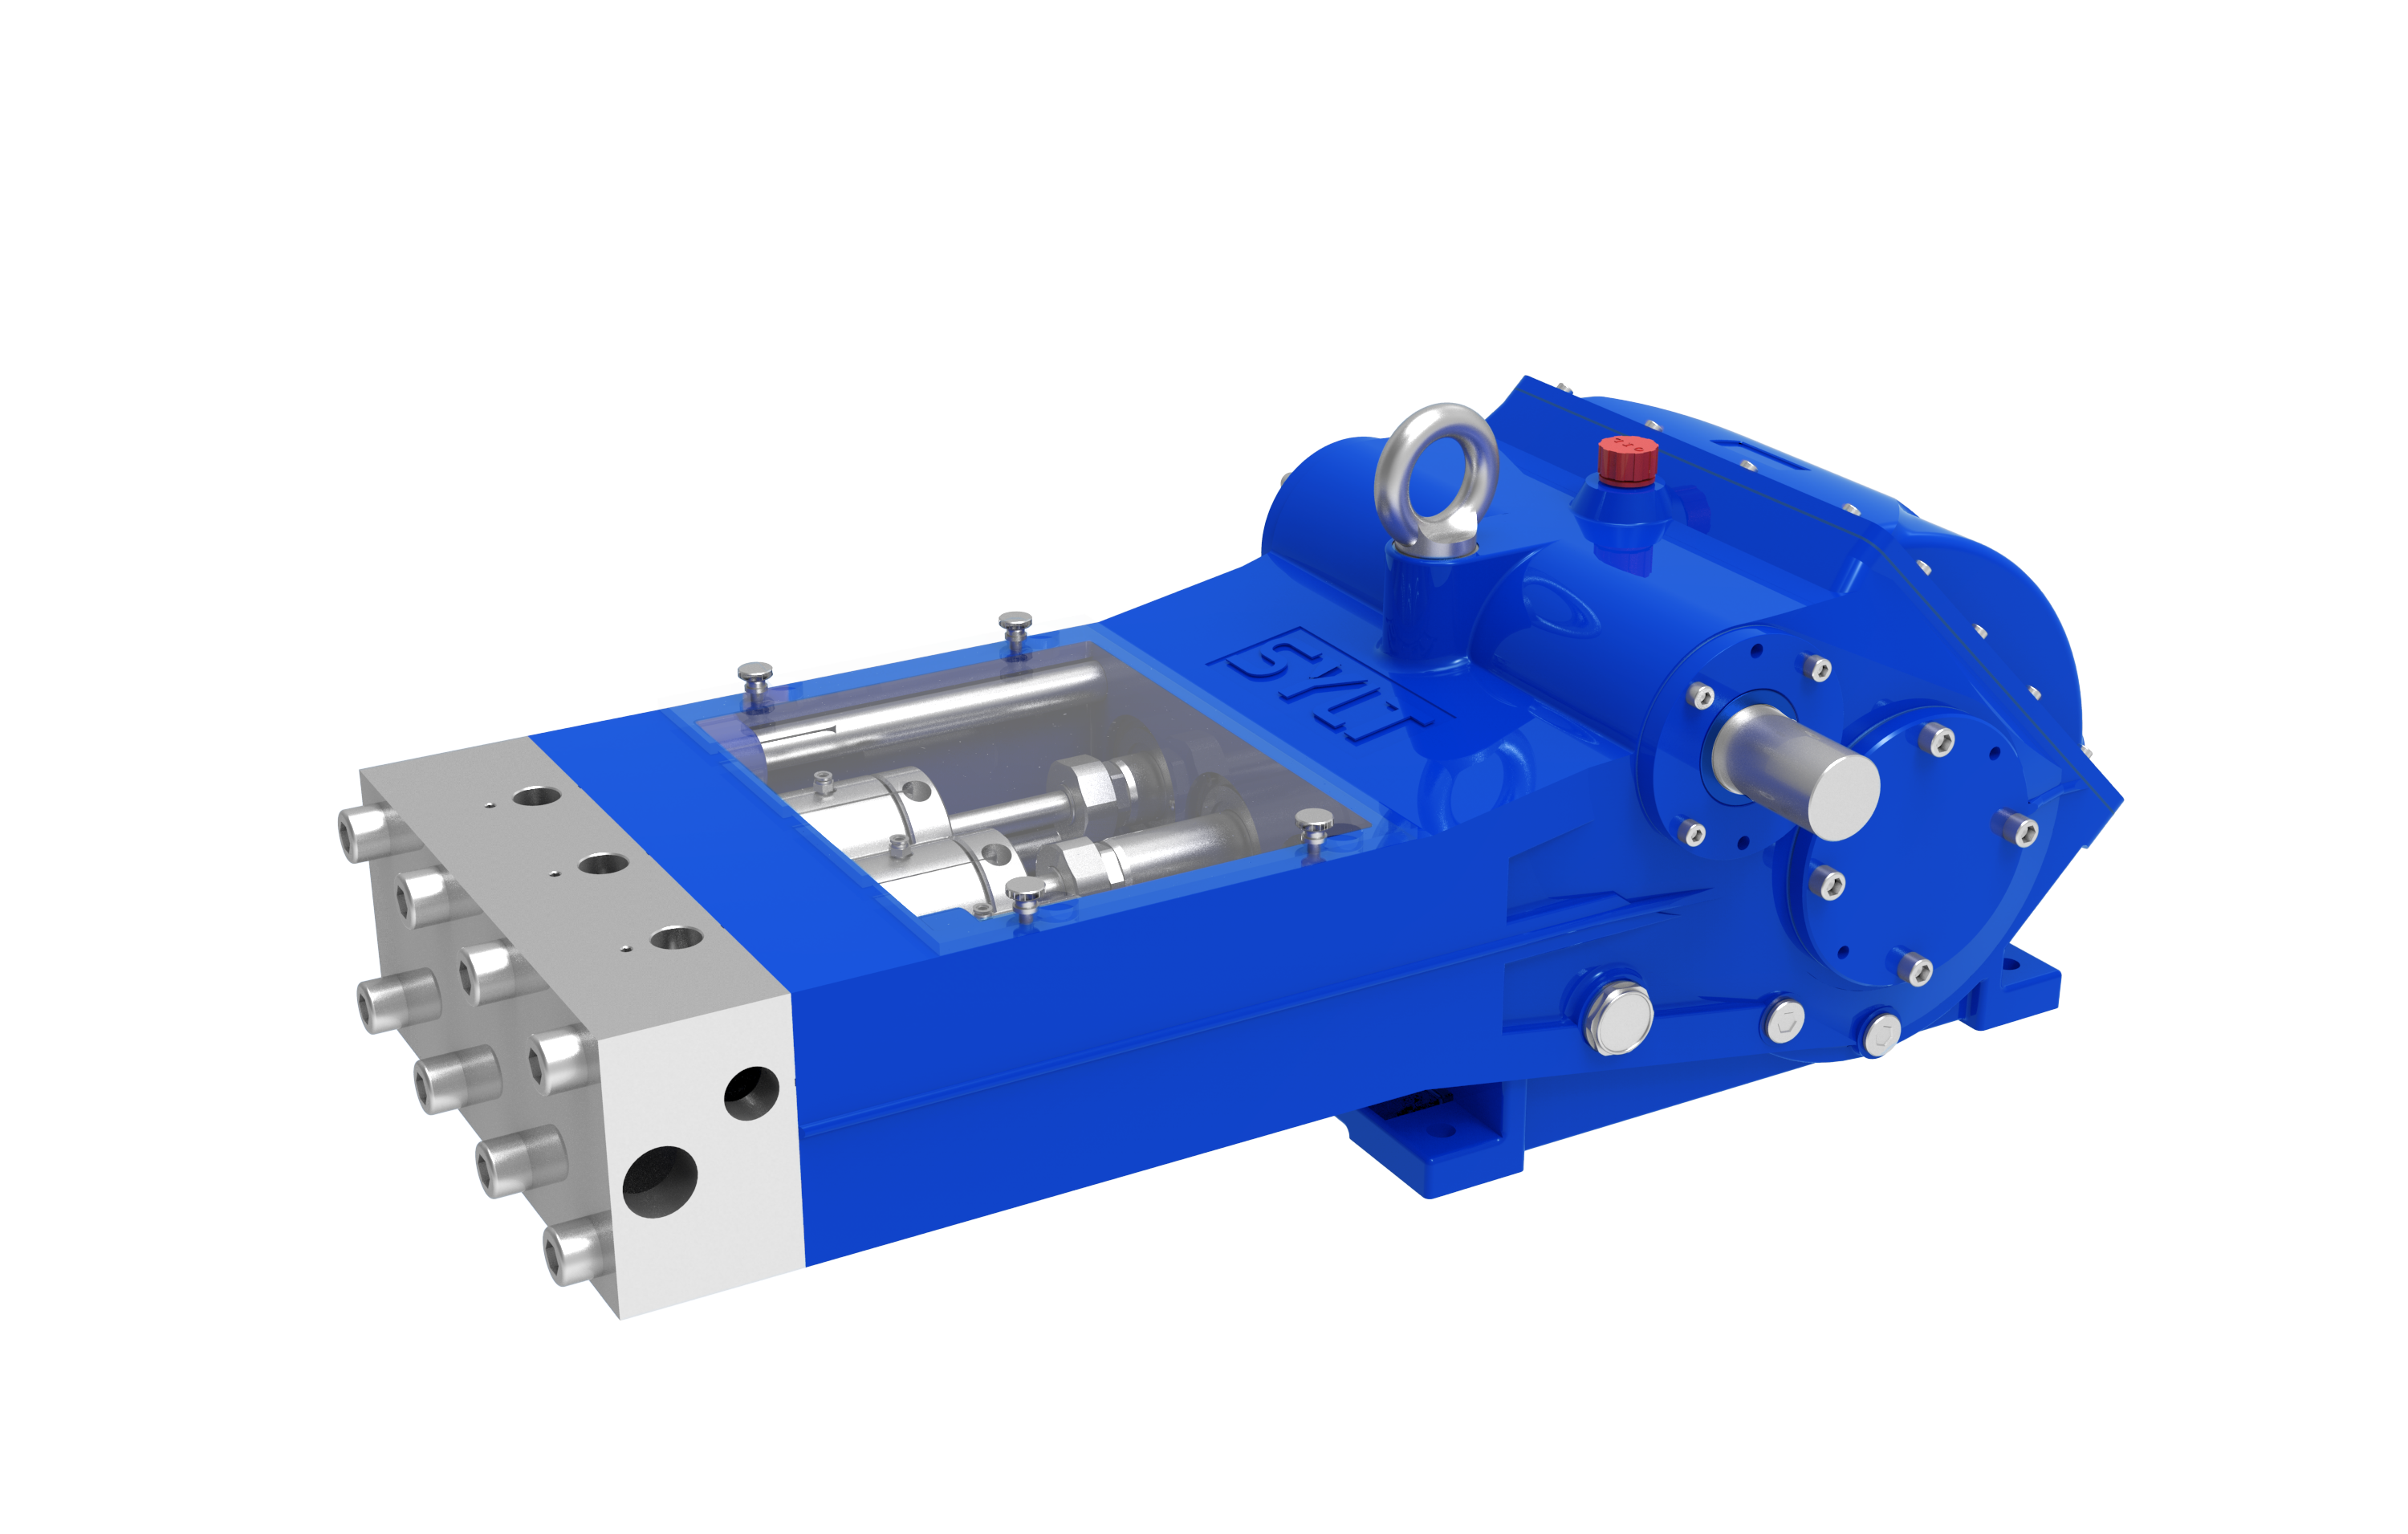
高压泵: 系统的核心动力源。将常压水增压至所需的超高工作压力(常用范围:1000 - 3000 bar / 15,000 - 45,000 psi)。通常采用柱塞泵。
蓄能器/脉动阻尼器: 减少高压泵输出的压力波动,提供更稳定的射流。
高压管路: 耐超高压力(通常为钢丝缠绕增强软管)的管道,将高压水从泵输送到执行机构。
执行机构/喷枪:
手持喷枪: 用于小面积、复杂形状或局部修补。操作员需穿戴全套防护装备。
旋转喷头: 安装在喷枪或喷杆上,通过旋转增加覆盖面积,提高效率。常见于大面积平面作业。
爬壁机器人/自动化系统: 用于大型结构(如船体、储罐、桥梁),提高安全性、效率和一致性。通常集成多个旋转喷头。
喷嘴: 将高压水的压力能转化为动能的核心元件。材质通常为硬质合金(碳化钨)或蓝宝石、红宝石。喷嘴孔径(通常0.15mm - 0.8mm)和形状(扇形、锥形、旋转)直接影响射流的形态、冲击力和覆盖范围。
后处理系统(可选但重要):
废水回收系统: 收集作业产生的废水(含剥离下来的锈渣、旧漆皮等),进行固液分离和处理,实现废水循环利用或达标排放。这是体现环保性的关键。
真空回收系统: 与喷枪同步工作,即时吸走剥离的废料和废水,保持作业面清洁干燥(尤其适用于室内、高处或要求即时干燥的场合)。
控制系统: 调节压力、流量、监控设备运行状态,自动化系统还需控制机器人移动路径。
三、 技术优势
环保无污染:
无粉尘: 不像喷砂会产生大量有害粉尘(硅尘、重金属粉尘),避免矽肺病风险,改善工作环境,符合严格环保法规。
无化学污染: 纯水射流不使用化学溶剂,不会产生有毒有害的化学废物或VOC排放。
废水可处理: 剥离的废料主要是固态锈渣和漆皮,通过沉淀、过滤等物理方法易于分离处理,处理后的水可循环使用或达标排放。
基材零损伤:
纯水射流是“柔性”去除,只清除疏松的锈层和失效涂层,对致密、完好的金属基材几乎不会产生损伤(如喷砂可能导致的金属表面塑性变形、嵌入磨料、改变应力状态)。
特别适合处理精密部件、薄板、具有硬化层或特殊涂层的基材。
卓越的表面处理质量:
能彻底清除可溶性盐分(如氯离子、硫酸根离子),这是喷砂等方法难以完全去除的。盐分残留是导致新涂层下早期锈蚀(闪锈)和涂层失效的主要原因之一。高压水除锈是达到高等级清洁度的有效方法。
能形成理想的清洁、粗糙、活化的金属表面轮廓,增加涂层附着力。
高效率: 自动化设备(如爬壁机器人)可连续作业,效率高,尤其在大面积平面作业上优势明显。旋转喷头的应用也大大提高了手动操作的效率。
安全性提升:
消除粉尘爆炸风险(在石化、船舶等易燃易爆环境尤为重要)。
减少操作员暴露于有害粉尘和化学品的风险。
自动化设备减少高空、密闭空间等人工作业风险。
多功能性: 通过调节压力、流量、喷嘴类型和距离,可以处理从轻度浮锈到厚重锈层、从普通油漆到环氧厚浆型涂层的多种情况。也可用于混凝土拉毛、除漆、除垢等。
节约成本(综合考量):
省去昂贵的粉尘收集、处理系统和防护成本。
减少停工时间(环保限制少,可在敏感区域作业)。
延长涂层寿命(更彻底的表面处理)。
废料处理成本低(主要是固体废弃物)。
水(尤其处理后循环水)成本相对较低。
五、 关键应用领域
船舶与海洋工程: 船体、甲板、压载舱、货油舱、上层建筑除锈除漆。环保要求高,粉尘控制严格。
储罐: 原油储罐、化学品储罐、LNG储罐内壁外壁的维修保养除锈除漆。安全要求高(防爆)。
桥梁与大型钢结构: 钢桥、电站钢结构、厂房钢结构、体育场馆等的维修翻新。减少对环境和交通的影响。
石化与电力: 炼化装置、管线、反应器、换热器、锅炉、脱硫塔等设备外表面除锈防腐。可在生产区域安全作业。
制造业: 大型设备、模具、精密部件、焊接件焊前焊后清理。
混凝土结构: 去除浮浆、薄弱层、旧涂层、污染物(拉毛处理),为修复或新涂层做准备。
六、 局限性/挑战
设备投资高: 超高压泵、管路、喷嘴、自动化设备等初始投资成本较高。
操作技能要求高: 尤其是手持操作,需要经验丰富的操作员控制距离、角度、移动速度以达到最佳效果并避免基材损伤(在极高压力下操作不当或停留过久仍可能损伤基材)。
闪锈问题: 处理后的洁净钢铁表面暴露在潮湿空气中会迅速生锈(闪锈)。需要及时干燥(如热空气吹干、真空回收同步干燥)或在规定时间内(通常几小时)涂覆兼容的底漆(如湿锈底漆、反应型底漆)。
废水处理: 虽然环保,但产生大量含固体废料的废水,需要有效的回收和处理系统,增加了现场管理的复杂性。
作业环境限制: 产生大量水雾和噪音。寒冷天气作业需考虑防冻。水电消耗大。
对厚重氧化皮或极度坚硬涂层的效率: 纯水射流对付非常厚重致密的轧制氧化皮或某些极其坚硬耐磨的旧涂层时,效率可能低于喷砂,有时需要更高压力或结合磨料(水喷砂)。
七、 发展趋势
更高压力与智能化: 设备向更高压力(>3000 bar)、更大流量、更高可靠性发展。自动化、机器人化、智能化(视觉识别、路径自动规划、参数自动优化)是主流方向。
绿色化: 废水回收循环利用技术、低噪音技术、节能技术持续改进。
多功能集成: 除锈、真空回收、干燥、甚至初步涂装一体化的设备。
磨料水射流应用拓展: 在纯水射流受限的领域,可控的、环保型磨料水射流(如使用可溶性、可回收磨料)应用增多。
标准完善: 针对高压水除锈的表面评估标准(如表面盐分检测、闪锈控制评估)将更加完善。
总结
高压水除锈(尤其是超高压纯水除锈)是一种高效、环保、无损伤基材的先进表面处理技术。其核心优势在于彻底清除污染物(特别是盐分)的同时,避免了粉尘污染和对基材的损伤。尽管存在设备成本高、闪锈处理、废水管理等挑战,但其在环保法规日益严格、对表面处理质量要求不断提高的背景下,已成为船舶、储罐、桥梁、石化等领域不可或缺甚至首选的除锈技术。随着设备技术、自动化水平和后处理技术的不断进步,其应用范围将更加广泛。选择合适的压力等级、设备类型和操作工艺是成功应用该技术的关键。

“私人订制”般的产品设计,可靠耐用的成品,专业及时的售后服务。是公司从初建直到今天坚持的“三大基本理念”。
我们已拥有经验成熟的市场调研团队、独立的产品研发理念、专业的设计制造技术使得本公司的产品能根据客户提出的具体要求适时调整设计方案
联系方式 CONTACT


